


Komplet samling af aluminiumsproduktbehandlingsteknikker
Aluminium er det mest udbredte og udbredte metalmateriale blandt ikke-jernholdige metaller, og dets anvendelsesområde udvides konstant. Aluminiumsprodukterne fremstillet ved brug af aluminiumsmaterialer er mangfoldige og utallige, med over 700.000 typer ifølge statistikker. Fra bygge- og dekorationsindustrien til transport- og rumfartsindustrien har forskellige industrier forskellige behov. I dag vil redaktøren introducere forarbejdningsteknologien for aluminiumprodukter og hvordan man undgår behandlingsdeformation.
Fordelene og egenskaberne ved aluminium er som følger:
1. Lav densitet. Densiteten af aluminium er omkring 2,7 g/cm3. Dens massefylde er kun en tredjedel af jern eller kobber.
2. Høj plasticitet. Aluminium har god duktilitet og kan laves til forskellige produkter gennem trykbearbejdningsmetoder som ekstrudering og strækning.
3. Korrosionsbestandighed. Aluminium er et stærkt negativt ladet metal, der danner en beskyttende oxidfilm på overfladen under naturlige forhold eller anodisk oxidation og har meget bedre korrosionsbestandighed end stål.
4. Let at forstærke. Styrken af rent aluminium er ikke høj, men den kan forbedres ved anodisering.
5. Nem overfladebehandling. Overfladebehandling kan yderligere forbedre eller ændre aluminiums overfladeegenskaber. Aluminiumanodiseringsprocessen er ret moden og stabil i drift og har været meget udbredt til forarbejdning af aluminiumprodukter.
6. God ledningsevne, let at genbruge.
Forarbejdningsteknologi for aluminiumprodukter
Udstansning af aluminiumsprodukter
1. Koldstansning
Brug materialer af aluminiumspartikler. Brug af ekstruderingsmaskiner og forme til engangsstøbning er velegnet til cylindriske produkter eller produktformer, der er svære at opnå i strækprocesser, såsom elliptiske, firkantede og rektangulære produkter. (Som vist i figur 1 maskine, figur 2 aluminiumspartikel og figur 3 produkt)
Den anvendte maskines tonnage er relateret til produktets tværsnitsareal. Afstanden mellem den øvre dysestanse og den nedre dyse wolframstål er produktets vægtykkelse, og den lodrette spalte til det nederste dødpunkt, når den øvre dysestanse og det nedre dyse wolframstål presses, er produktets øverste tykkelse . (Som vist i figur 4)
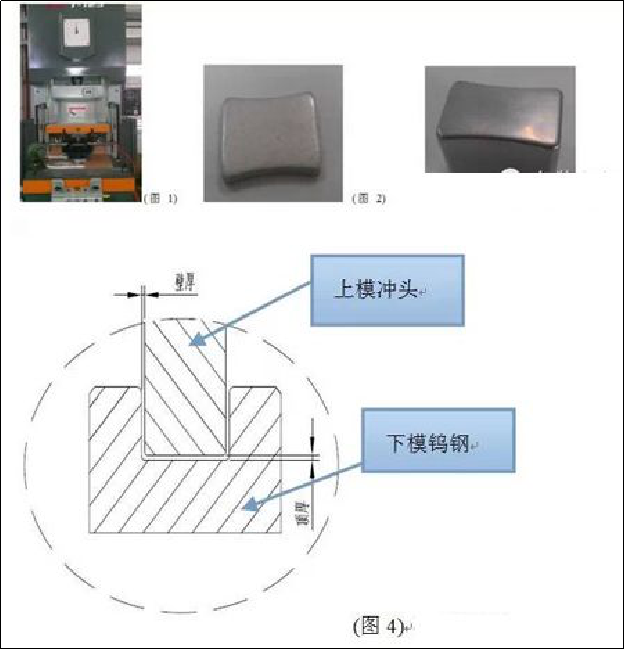
Fordele: Kort formåbningscyklus og lavere udviklingsomkostninger sammenlignet med strækkeforme.
Ulemper: Produktionsprocessen er lang, produktstørrelsen svinger meget under processen, og arbejdsomkostningerne er høje.
2. Stræk
Brug aluminiumsplademateriale. Brug af en kontinuerlig støbemaskine og støbeform til flere deformationer for at opfylde formkravene, velegnet til ikke-cylindriske legemer (aluminiumsprodukter med bøjning). (Som vist i Figur 5 Maskine, Figur 6 Form og Figur 7 Produkt)
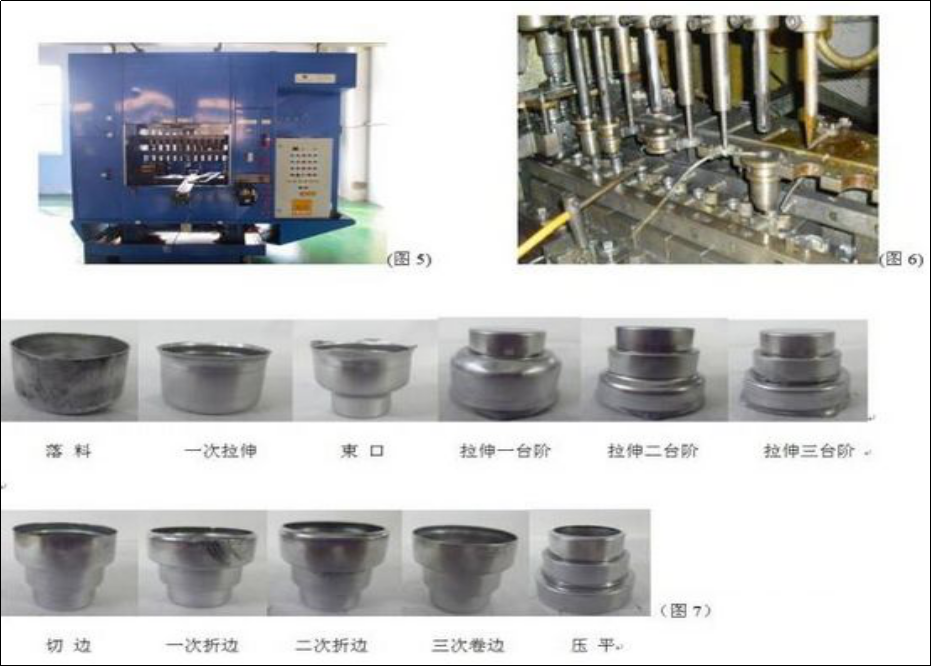
Fordele: Komplekse og gentagne gange deformerede produkter har stabil dimensionskontrol under produktionsprocessen, og produktoverfladen er forholdsvis glat.
Ulemper: Høje formomkostninger, relativt lang udviklingscyklus, høje krav til maskinvalg og nøjagtighed.
Overfladebehandling af aluminiumsprodukter
1. Sandblæsning (skudblæsning)
Processen med at rense og ru metaloverflader ved hjælp af påvirkningen af højhastigheds sandstrøm.
Denne metode til overfladebehandling af aluminiumsdele kan opnå en vis grad af renhed og forskellig ruhed på overfladen af emnet, forbedre de mekaniske egenskaber af emnets overflade og derved øge arbejdsemnets træthedsmodstand, hvilket øger dets vedhæftning til belægningen, forlænger belægningens holdbarhed og letter også udjævningen og dekorationen af belægningen. Vi ser ofte denne proces i forskellige produkter fra Apple.
2. Polering
En bearbejdningsmetode, der anvender mekaniske, kemiske eller elektrokemiske effekter til at reducere overfladeruheden af emner, for at opnå en lys og flad overflade. Poleringsprocessen omfatter hovedsageligt mekanisk polering, kemisk polering og elektrolytisk polering. Aluminiumsdele kan opnå en spejllignende effekt svarende til rustfrit stål efter mekanisk polering og elektrolytisk polering. Denne proces giver folk en følelse af high-end, enkel og moderigtig fremtid.
3. Trådtegning
Metaltrådstrækning er fremstillingsprocessen med gentagne gange at skrabe aluminiumsplader med sandpapir for at skabe linjer. Tegning kan opdeles i lige linjetegning, uregelmæssig linjetegning, spirallinjetegning og trådtegning. Metaltrådstrækningsprocessen kan tydeligt vise ethvert lille spor, hvilket giver en fin hårglans i metalmatten, og produktet kombinerer mode og teknologi.
4. Højglansskæring
Ved hjælp af en præcisionsudskæringsmaskine forstærkes diamantkniven på den højhastighedsroterende (normalt 20.000 rpm) spindel på præcisionsudskæringsmaskinen for at skære dele, hvilket skaber lokale lyse områder på overfladen af produktet. Lysstyrken af skærehøjdepunkter påvirkes af fræseborets hastighed. Jo hurtigere borehastigheden er, jo lysere skærehøjdepunktet, mens det modsatte er tilfældet, hvilket gør det mørkere og mere udsat for værktøjslinjer. Højglans- og højglansskæring er særligt almindelige ved anvendelse af mobiltelefoner, såsom iPhone 5. I de senere år har nogle avancerede tv-metalrammer taget højglansfræseteknologi i brug, kombineret med anodiserings- og trådtrækningsprocesser, hvilket gør TV overall fuld af mode og teknologisk skarphed.
5. Anodisering
Anodisering refererer til den elektrokemiske oxidation af metaller eller legeringer, hvor aluminium og dets legeringer danner en oxidfilm på aluminiumprodukter (anoder) under tilsvarende elektrolytter og specifikke procesbetingelser på grund af påvirkningen af påført strøm. Anodisering løser ikke kun defekterne i overfladehårdhed og slidstyrke af aluminium, men forlænger også dets levetid og forbedrer dets æstetik. Det er blevet en uundværlig del af aluminiums overfladebehandling og er i øjeblikket den mest udbredte og succesrige proces.
6. Dobbeltfarvet anode
Tofarvet anode refererer til anodisering af et produkt og tildeling af forskellige farver til specifikke områder. Den dobbelte farve anodiseringsproces er mindre almindeligt anvendt i tv-industrien på grund af dens kompleksitet og høje omkostninger; Men kontrasten mellem de to farver afspejler bedre produktets avancerede og unikke udseende.
Procesforanstaltninger og operationelle færdigheder for at reducere deformation af aluminiumsbehandling
Der er mange årsager til deformation af aluminiumsdele under forarbejdning, som er relateret til materiale, delform, produktionsforhold osv. Der er hovedsageligt følgende aspekter: deformation forårsaget af indre spændinger i emnet, deformation forårsaget af skærekraft og skæring varme og deformation forårsaget af klemkraft.
Procesforanstaltninger for at reducere behandlingsdeformation
1. Reducer den indre belastning ved ulddyrkning
Naturlig eller kunstig ældning og vibrationsbehandling kan delvist eliminere den indre belastning af emnet. Forbehandling er også en effektiv procesmetode. På grund af den store margin er der også en stor mængde deformation efter bearbejdning af de ru dele af fedthovedet og store ører. Hvis de overskydende dele af emnet er forbehandlet, og overskuddet af hver del reduceres, kan det ikke kun reducere bearbejdningsdeformationen af efterfølgende processer, men også frigive en vis indre spænding efter at have været efterladt i en periode efter forbehandling.
2. Forbedring af skæreevnen af skærende værktøjer
Materiale og geometriske parametre for skæreværktøjer har en vigtig indflydelse på skærekraft og skærevarme. Det korrekte valg af skærende værktøjer er afgørende for at reducere deformation af bearbejdningsdelene.
1) Vælg med rimelighed de geometriske parametre for skæreværktøjet.
① Frontvinkel: Mens styrken af skærkanten bevares, kan valg af en større frontvinkel ikke kun skærpe kanten, men også reducere skæredeformationen, hvilket gør spånfjernelsen glat og derved reducere skærekraften og skæretemperaturen. Undgå at bruge værktøjer med negativ skråvinkel.
② Rygvinkel: Størrelsen af rygvinklen har en direkte indflydelse på sliddet på den bagerste skæreflade og kvaliteten af den bearbejdede overflade. Skæretykkelse er en vigtig betingelse for valg af rygvinkel. Under grovfræsning er det på grund af den store tilspændingshastighed, tunge skærebelastning og høj varmeudvikling påkrævet, at værktøjet har gode varmeafledningsforhold. Derfor bør der vælges en mindre rygvinkel. Ved præcisionsfræsning er det nødvendigt at have en skarp kant for at reducere friktionen mellem den bageste skæreflade og bearbejdningsfladen og for at reducere elastisk deformation. Derfor bør der vælges en større rygvinkel.
③ Spiralvinkel: For at sikre jævn fræsning og reducere fræsekraften skal spiralvinklen vælges så stor som muligt.
④ Hovedafvigelsesvinkel: Reduktion af hovedafvigelsesvinklen kan forbedre varmeafledningsforholdene og sænke den gennemsnitlige temperatur i behandlingsområdet.
2) Forbedre værktøjets struktur.
① Reducer antallet af fræserens tænder og øg spånholdepladsen. På grund af den høje plasticitet af aluminiumsmaterialer er der betydelig skærende deformation under forarbejdningen, hvilket kræver et større spånholdende rum. Derfor er det tilrådeligt at have en større spånholdende rillebundradius og færre fræsertænder.
② Finslibning af klingetænder. Ruhedsværdien af skæretændernes skær bør være mindre end Ra=0.4um. Før du bruger en ny kniv, skal du bruge en fin oliesten til forsigtigt at slibe forsiden og bagsiden af bladets tænder et par gange for at fjerne eventuelle resterende grater og små savtakker, når bladets tænder slibes. På denne måde kan skærevarmen ikke kun reduceres, men skæredeformationen er også relativt lille.
③ Kontroller strengt slidstandarderne for skærende værktøjer. Efter værktøjsslid stiger emnets overfladeruhedsværdi, skæretemperaturen stiger, og deformationen af emnet stiger tilsvarende. Ud over at vælge værktøjsmaterialer med god slidstyrke bør værktøjsslidstandarden derfor ikke overstige 0,2 mm, ellers er det nemt at producere spånaflejringer. Under skæring bør temperaturen på emnet generelt ikke overstige 100 grader for at forhindre deformation.
3. Forbedring af fastspændingsmetoden for emner
Til tyndvæggede aluminiumsdele med dårlig stivhed kan følgende spændemetoder bruges til at reducere deformation:
① For tyndvæggede foringsdele, hvis en selvcentrerende spændepatron med tre kæber eller fjederpatron bruges til at spænde radialt, når det først er løsnet efter bearbejdning, vil emnet uundgåeligt deformeres. På dette tidspunkt skal metoden til at komprimere den aksiale endeflade med god stivhed anvendes. Brug det indvendige hul i delen til positionering, lav et gevind gennem skaft og indsæt det i delens indvendige hul. Brug en dækplade til at presse endefladen tæt og stram den derefter med en møtrik. Ved bearbejdning af den ydre cirkel kan klemdeformation undgås, hvorved der opnås tilfredsstillende bearbejdningsnøjagtighed.
② Ved bearbejdning af tyndvæggede tyndpladeemner er det bedst at bruge vakuumsugekopper for at opnå jævnt fordelt spændekraft og derefter bruge mindre skæremængder til at behandle, hvilket effektivt kan forhindre deformation af emnet.
Derudover kan fyldemetoden også bruges. For at øge processtivheden af tyndvæggede emner kan medier fyldes inde i emnet for at reducere deformation under fastspændings- og skæreprocesser. For eksempel kan indsprøjtning af ureasmelte indeholdende 3% til 6% kaliumnitrat i arbejdsemnet, og efter forarbejdning, nedsænkning af arbejdsemnet i vand eller alkohol kan opløse og hælde fyldstoffet ud.
4. Tilrettelægge processen med rimelighed
Under højhastighedsskæring genererer fræseprocessen på grund af stor bearbejdningstillæg og intermitterende skæring ofte vibrationer, hvilket påvirker bearbejdningsnøjagtigheden og overfladeruheden. Derfor kan CNC-højhastighedsskæringsprocessen generelt opdeles i grov bearbejdning, semi-præcisionsbearbejdning, hjørnerensningsbearbejdning, præcisionsbearbejdning og andre processer. For dele med høje præcisionskrav kræves nogle gange sekundær semi-præcisionsbearbejdning efterfulgt af præcisionsbearbejdning. Efter grovbearbejdning kan delene afkøles naturligt for at eliminere den indre spænding, der genereres af grovbearbejdning og reducere deformation. Den tilbageværende margin efter grovbearbejdning skal være større end deformationen, generelt 1-2mm. Under præcisionsbearbejdning bør overfladen af delene opretholde en ensartet bearbejdningstillæg, generelt varierende fra 0.2 til 0.5 mm, for at holde skæreværktøjet i en stabil tilstand under bearbejdningsprocessen. Dette kan i høj grad reducere skærende deformation, opnå god overfladebearbejdningskvalitet og sikre produktets nøjagtighed.
Operationelle færdigheder til at reducere bearbejdningsdeformation
Deformationen af aluminiumsdele under bearbejdningsprocessen skyldes ikke kun ovenstående årsager, men også på grund af vigtigheden af operationelle metoder i praktiske operationer.
1. For dele med stor bearbejdningstillæg, for at have bedre varmeafledningsforhold under bearbejdningsprocessen og undgå varmekoncentration, bør symmetrisk bearbejdning anvendes under bearbejdning. Hvis der er en 90 mm tyk plade, der skal bearbejdes til 60 mm, hvis den ene side fræses, og den anden side fræses med det samme, og planheden når 5 mm ved bearbejdning til den endelige størrelse på én gang; Hvis der anvendes gentagen tilførselssymmetrisk bearbejdning, bearbejdes hver side to gange til den endelige størrelse, hvilket sikrer en fladhed på 0,3 mm.
2. Hvis der er flere hulrum på metalpladedelen, er det ikke tilrådeligt at bruge den sekventielle bearbejdningsmetode for et hulrum for hvert hulrum under bearbejdningen, da dette nemt kan forårsage ujævn belastning på delen og deformation. Ved at vedtage flere lag af behandling behandles hvert lag samtidigt til alle hulrum så meget som muligt, og derefter behandles det næste lag for at gøre delene ensartet stressede og reducere deformation.
3. Reducer skærekraften og skærevarmen ved at ændre skæremængden. Blandt de tre elementer af skæreparametre har tilbageføringen en betydelig indflydelse på skærekraften. Hvis bearbejdningsgodtgørelsen er for stor, og skærekraften af en enkelt omgang er for stor, vil det ikke kun forårsage deformation af delene, men også påvirke stivheden af maskinspindelen og reducere værktøjets holdbarhed. Hvis mængden af tilbageskæring reduceres, vil det i høj grad reducere produktionseffektiviteten. Imidlertid er højhastighedsfræsning almindeligvis brugt i CNC-bearbejdning for at overvinde denne udfordring. Samtidig med at mængden af tilbageskæring reduceres, så længe fremføringshastigheden øges tilsvarende og maskinhastigheden øges, kan skærekraften reduceres, samtidig med at bearbejdningseffektiviteten sikres.
4. Rækkefølgen af skæring skal også overvejes nøje. Grov bearbejdning lægger vægt på at forbedre bearbejdningseffektiviteten og forfølge en skærehastighed pr. tidsenhed. Generelt kan omvendt fræsning anvendes. Skær overskydende materiale af på overfladen af emnet med den hurtigste hastighed og på kortest mulig tid, og form grundlæggende den geometriske kontur, der kræves til præcisionsbearbejdning. Præcisionsbearbejdning lægger vægt på høj præcision og kvalitet, og det er tilrådeligt at bruge fremadgående fræsning. Fordi skæretændernes skæretykkelse gradvist falder fra maksimum til nul under fremadgående fræsning, reduceres graden af arbejdshærdning kraftigt, samtidig med at graden af deformation af delene reduceres.
5. Tyndvæggede emner deformeres under bearbejdningen på grund af fastspænding, som er svær at undgå selv under præcisionsbearbejdning. For at minimere deformationen af emnet, kan spændedelen løsnes, før den endelige størrelse er nået under præcisionsbearbejdning, så emnet frit kan vende tilbage til sin oprindelige tilstand. Derefter kan den strammes lidt for at sikre, at emnet er fast spændt (helt baseret på håndfølelse), hvilket kan opnå den ønskede bearbejdningseffekt. Kort sagt er det bedst, at spændekraften virker på støttefladen, og spændekraften skal virke i retning af god emnestivhed. Ud fra den forudsætning at sikre, at emnet ikke er løst, jo mindre spændekraften er, jo bedre.
6. Ved bearbejdning af dele med et hulrum, er det tilrådeligt ikke at lade fræseren trænge direkte ind i delen som et bor, hvilket resulterer i utilstrækkelig spånplads til fræseren, ujævn spånfjernelse, overophedning, ekspansion, værktøjsbrud og andet ugunstige fænomener. Brug først et bor af samme størrelse eller en størrelse større end fræseren til at bore værktøjshullet, og brug derefter fræseren til at fræse det. Alternativt kan CAM-software bruges til at producere spiralskæringsprogrammer.


