Indvirkningen af bearbejdningstillæg på bearbejdningsnøjagtigheden!
Med den løbende forbedring af kvalitetskravene til bearbejdede produkter har folk investeret meget tid og energi i at udforske metoder og tiltag til at forbedre produktkvaliteten. De har dog ignoreret virkningen af bearbejdningstillæg på produktkvaliteten i bearbejdningsprocessen, idet de mener, at kun at have kvoter under bearbejdningsprocessen ikke vil have en væsentlig indflydelse på produktkvaliteten. I selve bearbejdningsprocessen af mekaniske produkter viser det sig, at størrelsen af bearbejdningsgodtgørelsen af delene direkte påvirker kvaliteten af produkterne.
Hvis bearbejdningsgodtgørelsen er for lille, er det vanskeligt at eliminere de resterende form- og positionsfejl og overfladefejl under den foregående bearbejdningsproces; Men overdreven bearbejdningstillæg øger ikke kun arbejdsbyrden ved mekanisk bearbejdning, men øger også forbruget af materialer, værktøjer og energi. Mere alvorligt kan varmen, der genereres ved at afskære en stor mængde bearbejdningsgodtgørelse under bearbejdningsprocessen, forårsage deformation af delene, øge vanskeligheden ved at bearbejde delene og påvirke produktkvaliteten. Derfor er det nødvendigt strengt at kontrollere delenes bearbejdningstilladelse.
en
Begrebet bearbejdningsgodtgørelse
Bearbejdningsgodtgørelse refererer til tykkelsen af metallaget afskåret fra bearbejdningsoverfladen under bearbejdningsprocessen. Bearbejdningsgodtgørelsen kan opdeles i procesbearbejdningstillæg og samlet bearbejdningstillæg. Procesbearbejdningsgodtgørelse refererer til tykkelsen af metallaget afskåret på en overflade i en enkelt proces, hvilket afhænger af forskellen i dimensioner mellem tilstødende processer. Den samlede bearbejdningsgodtgørelse refererer til den samlede tykkelse af metallaget fjernet fra en bestemt overflade under hele bearbejdningsprocessen af en del fra et emne til et færdigt produkt, hvilket er forskellen mellem størrelsen af det samme overfladeemne og størrelsen på den del. Det samlede bearbejdningstillæg er lig med summen af bearbejdningstillæg for hver proces.
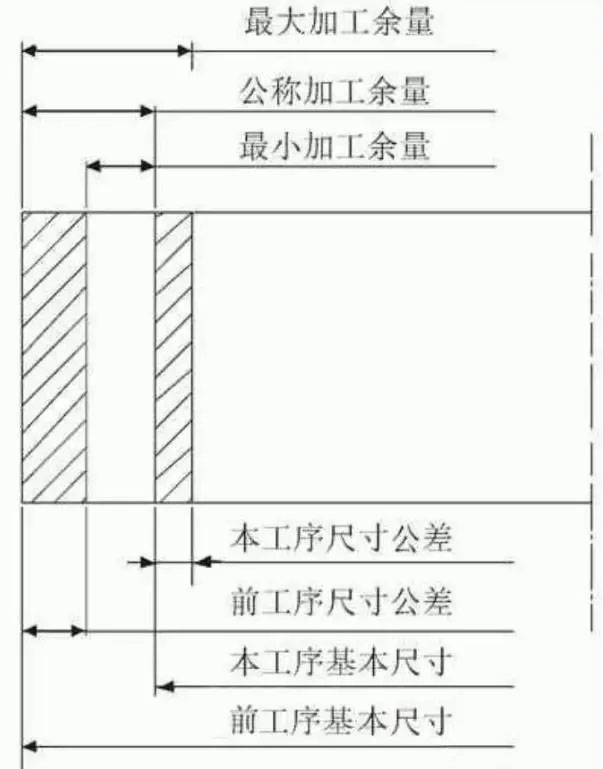
På grund af de uundgåelige fejl i råvarefremstillingen og forskellige procesdimensioner, er både den samlede bearbejdningstillæg og procesbearbejdningsgodtgørelsen variable værdier, hvilket resulterer i minimum og maksimum bearbejdningstillæg. Bearbejdningsgodtgørelsen og tolerancen er vist i figur 1. I figuren er den mindste bearbejdningsgodtgørelse forskellen mellem den mindste processtørrelse for den foregående proces og den maksimale processtørrelse for den aktuelle proces; Den maksimale bearbejdningstillæg refererer til forskellen mellem den maksimale processtørrelse for den foregående proces og den minimale processtørrelse for den aktuelle proces. Variationsområdet i bearbejdningsgodtgørelsen for en proces (forskellen mellem den maksimale og minimale bearbejdningstilladelse) er lig med summen af de dimensionelle tolerancer for den foregående proces og den aktuelle proces. Tolerancezonen for procesdimensioner er generelt angivet i retningen af den del, der kommer ind i kroppen. For akseldele er grundstørrelsen den maksimale processtørrelse, mens den for huller er den minimale processtørrelse.
to
Analyse af bearbejdningsgodtgørelsens indflydelse på bearbejdningsnøjagtigheden
2.1 Indvirkningen af overdreven bearbejdningstillæg på bearbejdningsnøjagtigheden
Under bearbejdningsprocessen vil dele uundgåeligt generere skærevarme, hvoraf nogle bliver båret væk af jernspåner og skærevæske, nogle overføres til værktøjet, og nogle overføres til emnet, hvilket får delenes temperatur til at stige. Temperaturen er tæt forbundet med størrelsen af bearbejdningsgodtgørelsen. Med en stor bearbejdningstillæg vil den grove bearbejdningstid uundgåeligt blive længere, og skæremængden vil også blive passende øget, hvilket resulterer i en kontinuerlig stigning i skærevarmen og en kontinuerlig stigning i deltemperaturen. Den største skade forårsaget af en stigning i deltemperaturen er deformation af delene, især for materialer, der er følsomme over for temperaturændringer (såsom rustfrit stål), som har en større påvirkning. Desuden løber denne termiske deformation gennem hele forarbejdningsprocessen, hvilket øger vanskeligheden ved forarbejdning og påvirker produktkvaliteten.
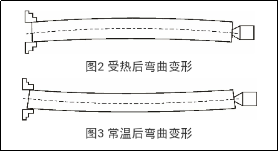
For eksempel, ved bearbejdning af slanke akseldele såsom skruestænger, på grund af brugen af en one clip one top bearbejdningsmetode, er graden af frihed i længderetningen begrænset. Hvis temperaturen på emnet er for høj, vil der opstå termisk udvidelse. Når forlængelsen i længderetningen er blokeret, vil emnet uundgåeligt undergå bøjningsdeformation på grund af spænding, hvilket giver store problemer ved senere bearbejdning. Bøjningsdeformationsdiagrammet for emnet efter opvarmning er vist i figur 2. Hvis bearbejdningen fortsætter på dette tidspunkt, vil den udragende del blive behandlet indtil det færdige produkt. Efter afkøling til stuetemperatur vil delen undergå omvendt deformation under stress, hvilket forårsager positionsfejl og påvirker kvaliteten. Bøjningsdeformationsdiagrammet for emnet efter stuetemperatur er vist i figur 3. Efter at diameterretningen udvider sig, vil den forstørrede del blive afskåret, og efter at emnet er afkølet, vil der være cylindricitet og dimensionsfejl. Ved præcisionsslibning kan den termiske deformation af emnet også forårsage stigningsfejl.
2.2 Indvirkningen af lille bearbejdningstillæg på bearbejdningsnøjagtigheden
Bearbejdningsmængden af dele kan ikke være for stor eller for lille. Hvis bearbejdningsgodtgørelsen er for lille, kan den ikke eliminere de resterende geometriske tolerancer og overfladefejl i den tidligere proces, og derved påvirke produktkvaliteten. For at sikre bearbejdningskvaliteten af delene, skal den mindste bearbejdningsgodtgørelse, der er tilbage for hver proces, opfylde de grundlæggende krav til minimumsbearbejdningsgodtgørelsen for den foregående proces. Det skematiske diagram over de faktorer, der udgør minimumsbearbejdningsgodtgørelsen for en bestemt dels indvendige hul, er vist i figur 4. Figur 4a) viser den del, der skal bearbejdes med et indvendigt hul. Hvis hullets akse O1-O1 afviger fra referenceaksen OO under den foregående proces, og der er en positionsfejl n, og der er en cylindricitetsfejl p (såsom tilspidsning, ellipse osv.) og overfladeruhedsfejl h (som vist i figur 4b) i det indre hul, så for at eliminere positionstolerancen før boring, bør den mindste bearbejdningsgodtgørelse på den ene side af boresekvensen inkludere værdierne af ovenstående fejl og defekter. I betragtning af den uundgåelige installationsfejl af emnet under boringsprocessen, dvs. fejlen e mellem den oprindelige hulakse OO og rotationsaksen O′ - O′ efter monteringen af emnet (som vist i figur 4c), samt dimensionstolerancen T under boreprocessen kan den mindste bearbejdningstillæg z for denne proces udtrykkes som følger:
Z Større end eller lig med T/2+h+p+n+e (enkelt sidetillæg)
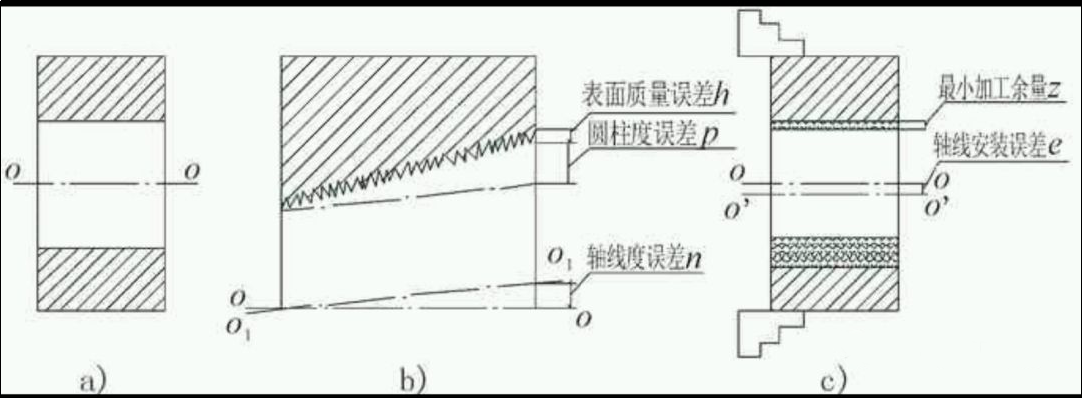
Figur 4 Diagram over sammensætningsfaktorerne for minimum bearbejdningsgodtgørelse
Værdierne og manifestationerne af ovenstående fejl varierer for forskellige dele og processer. Ved fastsættelse af behandlingsgodtgørelsen for en proces, bør den behandles anderledes. For eksempel er slanke aksler tilbøjelige til at blive bøjet og deformeret, og samleskinnens lineære fejl har overskredet toleranceområdet for diameterdimensioner. Bearbejdningsgodtgørelsen for processen bør være passende forstørret; For processer, der bruger flydende fræsere og andre værktøjer til at lokalisere selve bearbejdningsfladen, kan indflydelsen af installationsfejl e ignoreres, og bearbejdningsgodtgørelsen for processen kan reduceres tilsvarende; For nogle præcisionsbearbejdningsprocesser, der hovedsageligt anvendes til at reducere overfladeruhed, er størrelsen af bearbejdningsgodtgørelsen i processen kun relateret til overfladeruheden h.
tre
Rimeligt udvalg af bearbejdningsgodtgørelse
3.1 Principper for bearbejdning af dele
Valget af bearbejdningsgodtgørelse for dele er tæt forbundet med materiale, størrelse, nøjagtighedsniveau og bearbejdningsmetode, der anvendes i delene, og afhænger af den specifikke situation. Ved bestemmelse af bearbejdningsmængden af dele skal følgende principper følges:
(1) Den mindste bearbejdningsgodtgørelse bør bruges til at forkorte bearbejdningstiden og reducere bearbejdningsomkostningerne for delene.
(2) Der bør efterlades tilstrækkeligt bearbejdningstilskud, især til den endelige proces. Bearbejdningsgodtgørelsen skal sikre den nøjagtighed og overfladeruhed, der er angivet på tegningen.
(3) Ved fastlæggelsen af bearbejdningsgodtgørelsen skal der tages hensyn til deformationer forårsaget af varmebehandling af delene, ellers kan det resultere i skrot.
(4) Ved fastsættelse af bearbejdningsgodtgørelsen bør der tages hensyn til bearbejdningsmetoden og -udstyret samt den mulige deformation, der kan opstå under bearbejdningsprocessen.
(5) Ved fastsættelse af bearbejdningsgodtgørelsen skal der tages hensyn til størrelsen af de bearbejdede dele. Jo større del, jo større bearbejdningsgodtgørelse. Efterhånden som delenes størrelse øges, øges også muligheden for deformation forårsaget af skærekræfter, indre spændinger mv.
3.2 Metode til bestemmelse af bearbejdningstillæg
3.2.1 Empirisk estimeringsmetode
Empirisk estimeringsmetode bruges almindeligvis i produktionspraksis til at bestemme bearbejdningsgodtgørelse baseret på procespersonalets designerfaring eller sammenligning med lignende dele. For eksempel bestemmes bearbejdningsgodtgørelsen for rorstamme, rorstifter, mellemaksel og hækaksel i skibe under konstruktion baseret på mange års designerfaring hos procespersonale. I betragtning af emnets vigtighed og påvirkningen af faktorer som stort volumen og høj belastning på smedeemnet, efterlades en semi-præcisionsbearbejdningsmængde på 6 mm efter grovdrejning af den ydre cirkel, en præcisionsbearbejdningsmængde på 3 mm er tilbage efter semi præcisionsdrejning, og der efterlades et slibetillæg på 1 mm efter præcisionsdrejning. For at forhindre generering af affald på grund af utilstrækkelig behandlingsgodtgørelse, estimerer den empiriske estimeringsmetode generelt et større behandlingstillæg. Denne metode bruges almindeligvis til produktion af små partier i et enkelt stykke.
3.2.2 Korrektionsmetode for tabelopslag
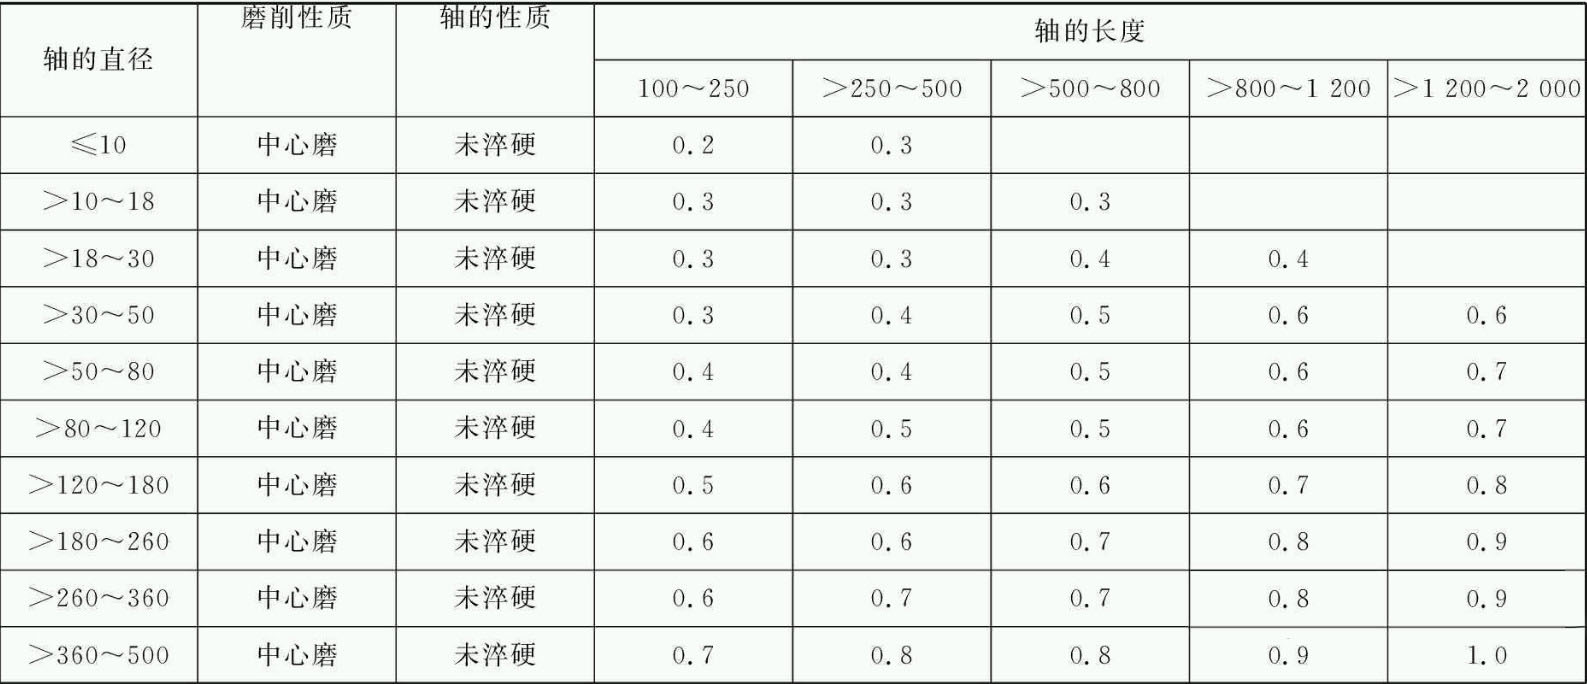
Opslagstabel-korrektionsmetoden er en metode til at bestemme bearbejdningsgodtgørelser baseret på data akkumuleret fra produktionspraksis og eksperimentel forskning, som samles i en tabel og revideres i kombination med faktiske bearbejdningsforhold. Denne metode er meget udbredt. Bearbejdningsgodtgørelserne for præcisionsdrejning og slibning af ydercirkler efter grovdrejning af lejedele er vist i henholdsvis tabel 1 og tabel 2.
3.2.3 Analyse og beregningsmetode
Den analytiske beregningsmetode er en metode til at bestemme bearbejdningsgodtgørelse ved at analysere og udtømmende beregning af forskellige faktorer, der påvirker bearbejdningsgodtgørelse baseret på eksperimentelle data og beregningsformler. Behandlingstillægget fastsat ved denne metode er både nøjagtigt og økonomisk rimeligt, men det kræver akkumulering af omfattende information, hvilket ikke er så enkelt og intuitivt som de to ovennævnte metoder. Derfor er denne metode i øjeblikket mindre anvendt.
fire
epilog
I den faktiske produktion, på grund af det faktum, at fremstillingsmetoden for mange emner er midlertidigt bestemt, for eksempel ændres den rustfri stålbøsning støbt ved centrifugalstøbning til en stålpladespole og svejses; Kølerens endedæksel, motorbunden og gearkassens sandblæsningsdele udskiftes med svejsede dele. Der er mange usikre faktorer i produktionsprocessen af disse dele, og deres formfejl er svære at forudsige. Derfor er de tre metoder, der introduceres i denne artikel til at bestemme bearbejdningsgodtgørelsen for disse dele, ikke anvendelige og kan kun beherskes fleksibelt i selve produktionsprocessen.
Tabel 1: Bearbejdningsgodtgørelse for den ydre cirkel af akseldele efter grovdrejning og præcisionsdrejning, mm
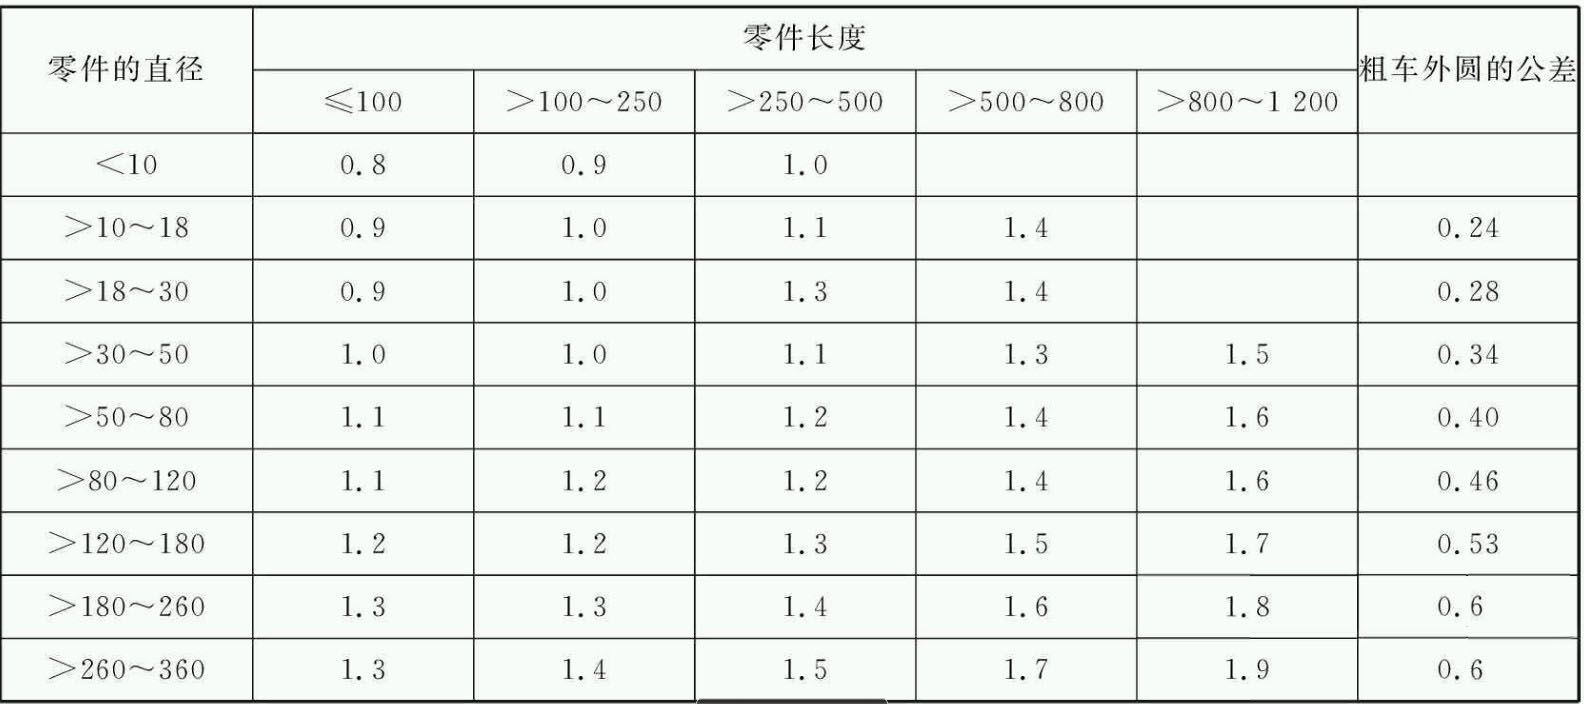
Tabel 2 Bearbejdningsgodtgørelse for slibning af ydre cirkler af aksedele mm