Hvad er kravene til skærende værktøjer og værktøjsholdere ved højhastighedsfræsning?
Højhastighedsskæring (HSM) er en vigtig teknologi, der er meget udbredt i moderne fræseteknologi. Ved at anvende HSM fræseteknologi kan der ikke kun fræses forskellige bløde og hårde materialer, men også en fremragende arbejdsemnes nøjagtighed kan opnås. Denne artikel introducerer kravene fra HSM til skærende værktøjer og værktøjsholdere.
1, HSMs krav til skærende værktøjer
1. Geometrisk form
Værktøjsvibrationer påvirker direkte overfladekvaliteten opnået under bearbejdning. Derfor er det ekstremt vigtigt at opretholde en ensartet skærekraft på værktøjet under HSM præcisionsbearbejdning for at undgå at forårsage værktøjsvibrationer.
Indflydelsen af tilstødende geometriske karakteristika af skærende værktøjer på skærekraften:
1) God koncentricitet er befordrende for ensartet fordeling af belastningen på skærkanten;
2) Et større overlap af skærekanter er fordelagtigt for at opnå ensartede skærekraftkarakteristika (større skruevinkel og antal riller);
3) Kort skærelængde er fordelagtigt for at opnå bedre stivhed (i forhold til den stejle væg af værktøjsmaskinen er akslens diameter reduceret lidt);
4) Tværsnitstilstanden af kernen er den bedste, og spændingskoncentrationen ved rillen er den mindste.
HSM kan bruges til at forarbejde højstyrkematerialer, hvilket betyder, at modstanden mod deformation øges med øget hårdhed af det materiale, der skal forarbejdes. Forøgelsen af belastningen på skærkanten kræver en stabil udformning af skærkantens geometriske form. Under skæreforhold med høj hastighed vil der dog blive genereret mere friktionsvarme i det frie område af emnets overflade, hvilket betyder, at frigangsvinklen på værktøjet skal reduceres. Derfor kan en øget stabilitet af skærkanten kun opnås ved at reducere hældningsvinklen. I tilfælde, hvor materialet er meget hårdt, og værktøjsmaterialet er skørt, kan det endda resultere i negative vinkler.
Den præcist tilpassede radius er slebet ved spidsen af skærkanten for at undgå at nå en rødglødende tilstand eller lokal brud på skærkanten, når den pludselig opvarmes.
Hvis der kræves høj præcision til formen på det emne, der skal bearbejdes, har den sfæriske radius af det anvendte præcisionsbearbejdningsværktøj en direkte indvirkning på formnøjagtigheden af det emne, der skal bearbejdes. Derfor er det som en grundbetingelse meget vigtigt at bruge værktøjer med meget strenge radiustolerancer (inden for mikrometerområdet) i præcisionsbearbejdningsprocessen af meget præcise dele.
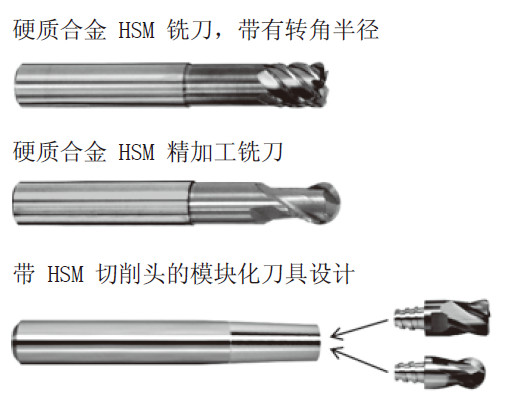
2. Materialer og belægninger
Værktøjsmaterialet skal være hårdere end det materiale, der skal bearbejdes. Jo større hårdhedsforskel der er mellem emnematerialet og værktøjsmaterialet, jo mindre værktøjsslid, og jo længere levetid på værktøjet. Fordi den lokale temperatur er meget høj, er det også nødvendigt at sikre, at værktøjsmaterialet har antioxidantegenskaber.
De store termiske belastningsudsving og kravet til oxidationsmodstanden af værktøjsmaterialer kræver i sidste ende belægning på finkornede wolframkarbidværktøjslegemer.
De belægningssystemer, der er blevet afprøvet og testet, såsom TiN, TiCN og TiAlCN, har hurtigt nået deres grænser i HSM-behandling. Derfor er der udviklet et multi-komponent belægningssystem, som er baseret på høj aluminiumnitrid og kombineret med andre grundstoffer såsom yttrium, vanadium eller tantal. Ved at bruge nanolagstrukturer, CBN og PKD, kan der også opnås højere ydeevne.
2, HSM-krav til værktøjsholdere
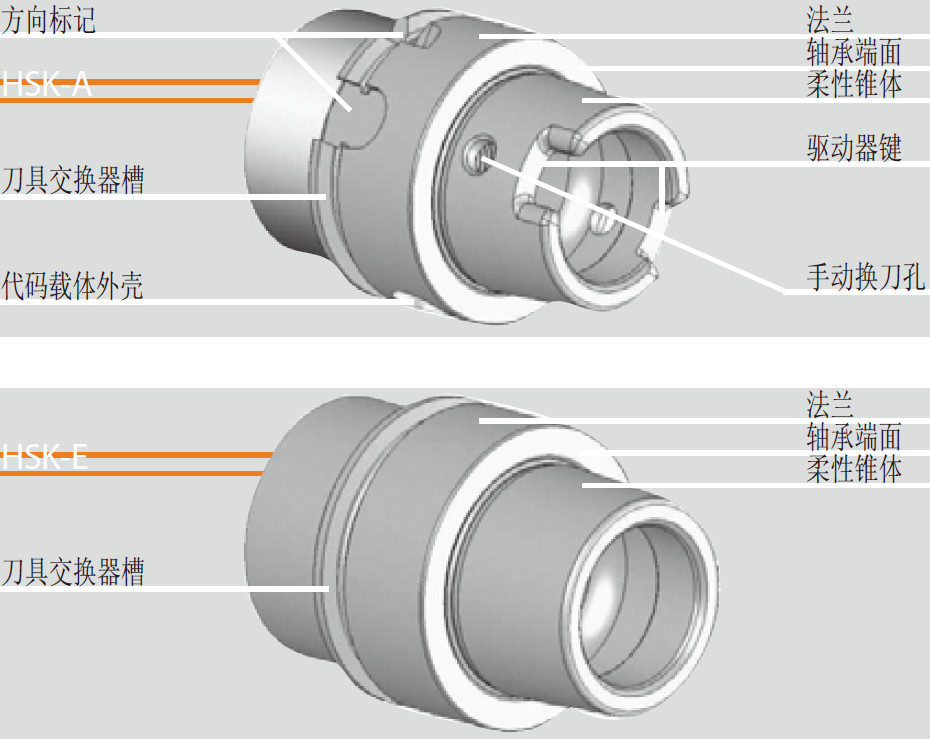
På grund af den høje spindelhastighed, der kræves i HSM-bearbejdning, er det bedst at bruge HSK-A og HSK-E værktøjsholdersystemer. På grund af monteringen af knivholderflangen på spindelhovedet, har knivholderen klar mekanisk støtte i Z-retningen, så den ikke bliver trukket ind i spindlen på grund af øget centrifugalkraft ved højere hastigheder.
Den grundlæggende fejl kan være opstået under forberedelsesfasen af behandlingen, hvilket gør det umuligt at opnå små vibrationer og sikker proceskontrol. For at opnå en stabil HSM-bearbejdning er det afgørende at afbalancere værktøjet og værktøjsholderen i overensstemmelse med kravene og kontrollere deres koaksialitet. Det er også nødvendigt at overveje rotationshastighedsgrænsen relateret til den ubalancerede masse.
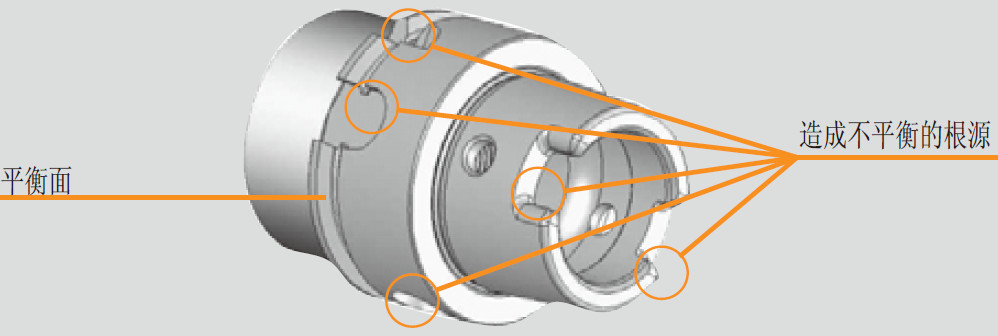
Ubalancerede eller ikke-koncentriske roterende værktøjssystemer vil resultere i:
1) Meget dårlig overfladekvalitet
2) Meget lav værktøjslevetid
3) Dårlig behandlingsstabilitet og -sikkerhed
4) Mulig beskadigelse af fræsespindel
Ubalancen og afvigelsen fra ideel koncentricitet forårsaget af pludselige ændringer under behandlingen er tydeligt vist i det skematiske diagram nedenfor:
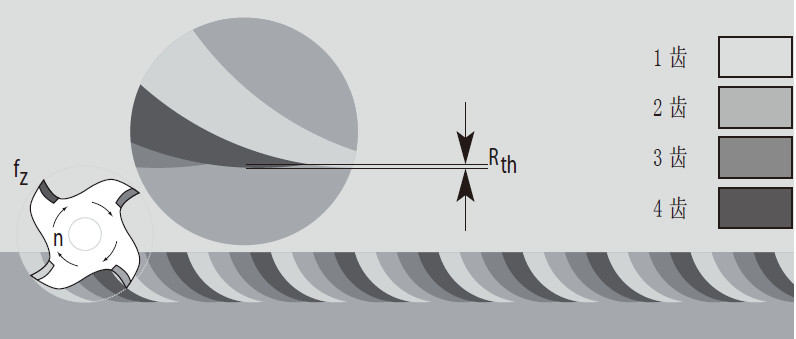
Ingen afvigelse sammenlignet med perfekt koncentricitet: mindre teoretisk ruhed
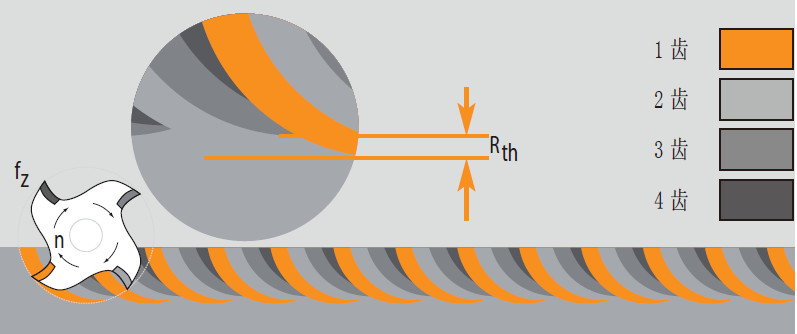
Afvigelse fra perfekt koncentricitet: større teoretisk ruhed
Den afbalancerede masse har en væsentlig indflydelse på den dynamiske ydeevne af hele det roterende system.
Ubalance svarer til at have en excentrisk genstand, der roterer. Denne excentriske genstand kan forårsage centrifugalkraft, som stiger med kvadratværdien af rotationshastigheden. Det betyder, at centrifugalkraften forårsaget af den samme ubalance på en spindel med en hastighed på 42000 rpm er 441 gange den for en spindel med en hastighed på 2000 rpm (212=441). Derfor har ubalancen i værktøjsholderanordningen ved højhastighedsbearbejdning særligt indlysende negative konsekvenser.
Ved at anvende værktøjsspændeteknologien i HSM kan du bruge værktøjsholderen med følgende genstande:
Chuck
Reducerende led
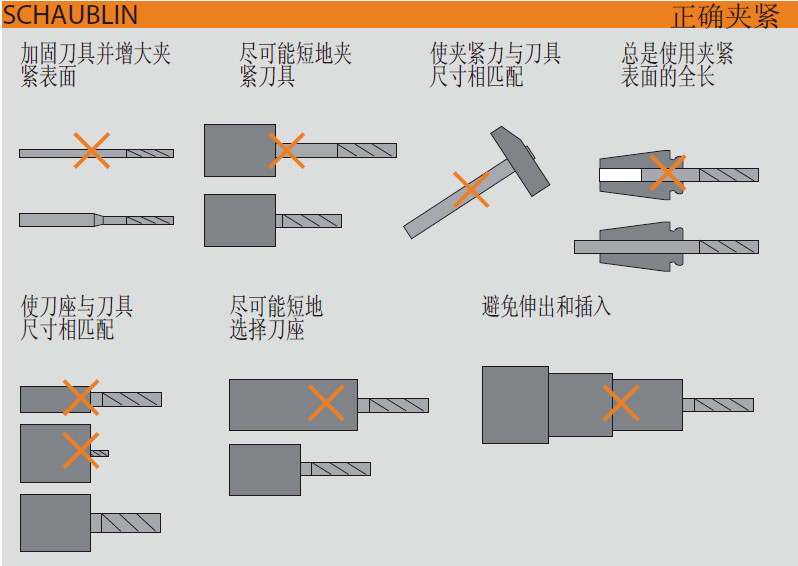
Det anbefales ikke at bruge alternative systemer såsom Weldon-stik, da de har åbenlyse defekter i HSM-behandlingen.
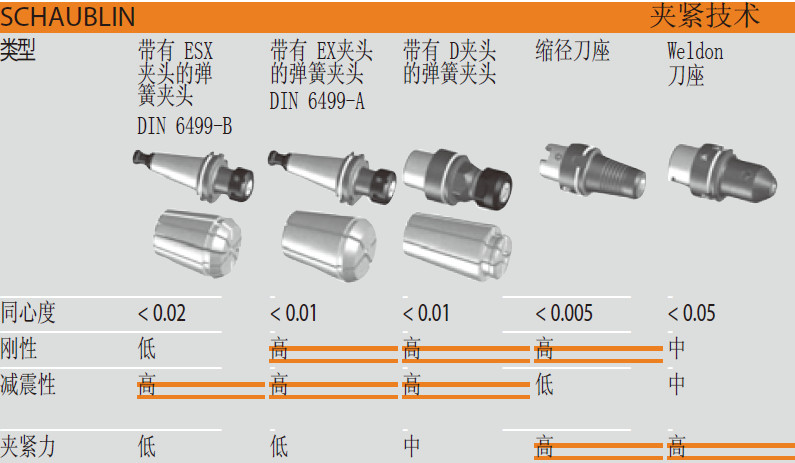
På grund af de fremragende dæmpningsegenskaber for værktøjsholderen med en borepatron, kan den give gode resultater til den grove bearbejdning. Derfor kan den sammen med den reducerede diameter opnå ekstrem høj stivhed og gentagelsesnøjagtighed. Dette er afgørende for at opnå en perfekt emneoverflade. Brugen af samlinger med reduceret diameter giver dig mulighed for at opnå meget præcis koncentricitet (afvigelse mindre end 0.003 mm) og betydelig drejningsmomentoverførsel.
Designstrukturen af forskellige værktøjsholdere med reduceret diameter: transmissionen af drejningsmoment afhænger af spændeudstyrets designstruktur; Designstrukturerne kan variere meget.