Forstår du alle disse langsomme trådbehandlingsteknikker?
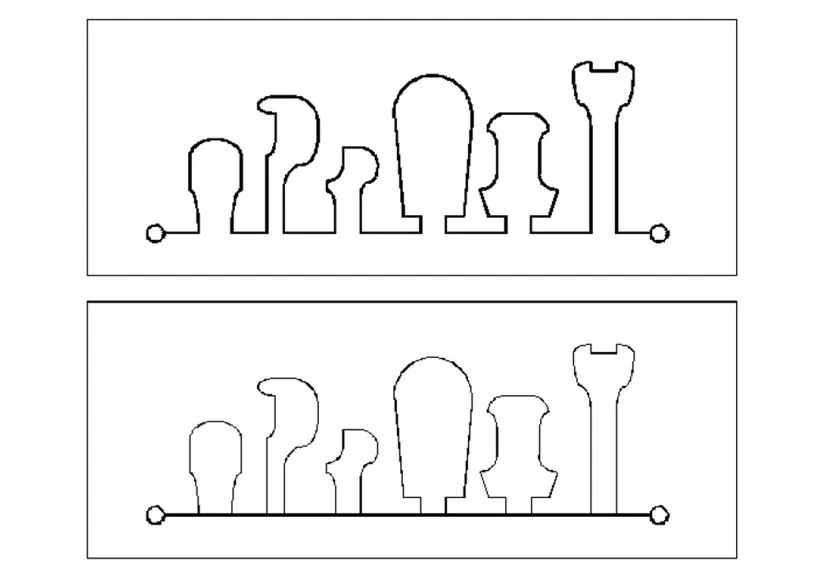
Kerneløs skæring, også kendt som spånfri skæring, er en bearbejdningsmetode, hvor elektrodetråden følger en tæt bane i bearbejdningsformen uden at generere noget affaldsmateriale ved bearbejdning af meget små former. Der er to metoder til spånfri bearbejdning, spiralbane og parallel bane, som vist i den følgende figur. Når der skæres uden en kerne, fjerner hovedskæringsværktøjet hele formen og efterlader en passende margen til trimningsbehandling.
Hvis den kerneløse bearbejdningsmetode ikke anvendes, vil hovedskæringen producere meget lille affald, som er let at falde ned i den nederste dyse. For det første er det svært at samle affaldet op, og for det andet er det nemt at beskadige den nederste dyse, når aksen flyttes, og endda få arbejdsemnet til at skifte position, hvilket resulterer i skrot. Formålet med at bruge kerneløs skæring er for det meste til bearbejdning af små huller, og nogle mennesker bruger kerneløs skæring for at opnå formålet med ubemandede maskiner. Begge 2D/3D-baner kan bruge kerneløs skæring.
02 Både han- og hunskimmel kommer ud sammen
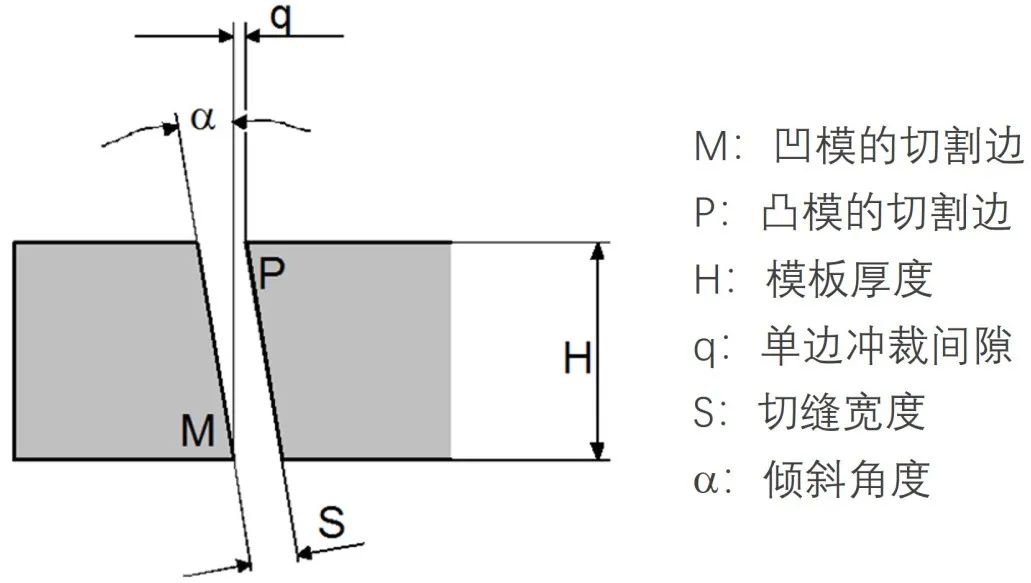
Til trådskæringsbearbejdning af stansematricer og skærematricer, hvis der anvendes ikke-konisk skæring, er bredden af skæresømmen sædvanligvis større end stansespalten. Derfor skal der forberedes to materialer for at skære den konvekse matrice (han) og den konkave matrice (hun) separat. Hvis vi designer en passende vinkel til skabelonen og bruger trådskæring til konisk bearbejdning, kan vi behandle både konvekse og konkave støbeforme på en enkelt skabelon, hvilket i høj grad kan forbedre produktionseffektiviteten og reducere materialeomkostningerne.
Værdien af stansespalten kan opnås baseret på tykkelsen af produktmaterialet, og skærespaltens bredde kan beregnes baseret på diameteren af elektrodetråden og det ensidige udladningsgab. Skabelonens tykkelse er også kendt. Med disse data kan den skærevinkel, der kræves til trådskæring, beregnes. Som vist er formlen til beregning af vinklen: a=arctg [(Sq)/H]
03 Bearbejdning af parringsdele
Behandlingen af parringsdele afhænger af valg af den korrekte elektrodetrådsforskydning, passende parringsafstand og rengøring af de skarpe hjørner. Trinene til behandling af parringsdele er:
1) Behandling af konvekse forme. Skær en 10mm x 10mm hulning ved hjælp af standardparametre og mål dimensionerne. Hvis forskydningen af den anvendte elektrodeledning er 0.223, 0.164, 134, 0.129, og den målte størrelse er 10.004 mm, kan det ses, at størrelsen er 0.002 mm større på én side.
2) Juster forskydningen. Da den faktiske fremspringsstørrelse er 0.002 mm større på den ene side, skal elektrodetrådsforskydningen justeres til 0.221, 0 0,162, 0,132, 0,127.
3) Beregn forskydningen af bearbejdningsmatricen. Elektrodetrådsforskydningen af standard konkave og konvekse forme er den samme. Men den konkave form skal trække afstanden fra den ene sidepasning. For langsom ledningsbehandling er afstanden til tæt montering generelt 0.002 mm på den ene side, og afstanden til glat montering er 0.{{9} }05 mm på den ene side. For eksempel, hvis afstanden er 0.005 mm, er elektrodetrådsforskydningen af skærematricen 0,216, 0,157, 0,127, 0,122.
4) Samarbejd for at passe den konvekse form ind i den konkave form, og sørg for, at emnet placeres lodret under tilpasningen. Brug af langsom trådskæring til at behandle en frigang på 0.005 mm på den ene side vil resultere i en mere jævn pasform.
04 Lineær skæring
Når det er nødvendigt at bruge trådskæring til at behandle en række cylindriske konvekse forme, under programmering, er disse konvekse formformer designet på en skabelon og holdes forbundet med hinanden. Til sidst skæres de lineært og adskilles, som vist på følgende figur. Denne proces er særligt velegnet til langvarig kontinuerlig skæring af små fremspring. Brugen af denne proces kræver et rimeligt arrangement, som kan nå målet om at spare materialer og undgå skærende deformation.
05 Kompositskæring
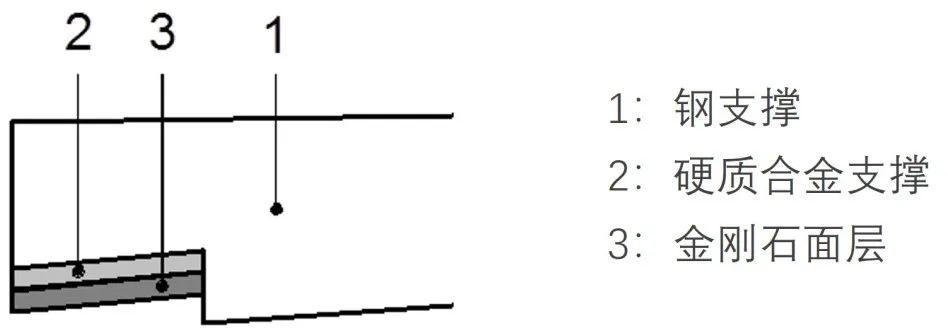
Kompositskæring er samtidig skæring af emner sammensat af forskellige materialer. Kompositskæring bruges hovedsageligt til skæring af forskellige materialekombinationer af stansematricer, skæring af forskellige materialekombinationer af stanse- og klippematricer og skæring af kompositmaterialer med formende drejeværktøjer, som vist i følgende figur. Ved denne type skæring er skærestabilitet et problem, og ved valg af procesparametre er det muligt at overveje at vælge materialer med de tykkeste eller sværest skæredele som udgangspunkt.
06 Stableskæring
Stableskæring refererer til at skære et vist antal emner af samme form og materiale på én gang gennem stablingen af dele, som vist i den følgende figur. Denne proces bruges til at skære tynde pladedele, og den samlede effektivitet af engangsskæring i stor tykkelse er meget højere end ved skæring i enkelt stykke tyndplade. Fastgør den tynde plade sammen med skruer eller ledende klæbemiddel til en hel blok, og sørg for ledningsevne mellem de forskellige dele. Derudover bør tykkelsen af stablingen ikke være for tyk, helst ikke overstige 150 mm, ellers vil det påvirke bearbejdningsnøjagtigheden af konsistensen af de stablede dele.