


Hvordan håndterer man den hyppige vibration under boring i dyb hulrum og det stigende antal af skrottede emner?
Boring af dybe huller har altid været et vanskeligt problem i mekanisk og støbebearbejdning. Tidligere stødte en klassekammerat på en 48 på en gummirørform × 215 mm dybt hulbehandling, jeg håber at kunne skrive ned de gruber, han har krydset, og give dig lidt hjælp og reference.
1, Deltegningsanalyse og procesplanlægning
Deltegningsanalyse
Den del af gummislangeformen, der er vist i figur 1, har 4 diametre på 48 × Et hul med en dybde på 215 mm skal bearbejdes. Udvendige mål 420 × to hundrede og halvfjerds × 250 mm, med 4 riller på toppen, bunden, venstre og højre side. Hulfladen har trin, og der er skråplan på begge sider som rækkebeslagsflade.
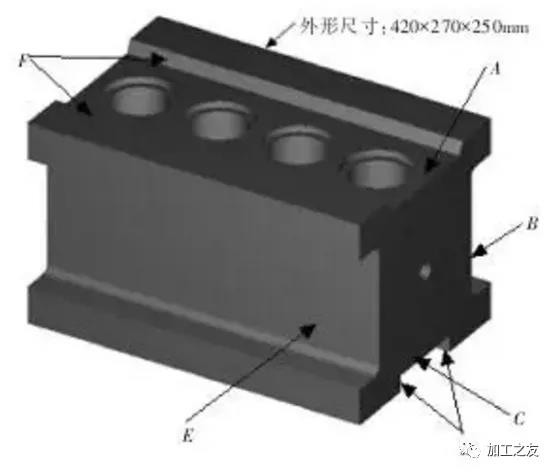 Figur 1 Gummirørsformdele
Dimensionerne på delen er vist på figuren. Proceskravet til denne del er, at hullets tilspidsning ikke må overstige {{0}},1 mm, og overfladeruhedsværdien er Ra3,2 μm. Tolerancen for hulafstandsdimensionen må ikke overstige 0.03 mm, og vinkelretheden er 0.03 mm. Produktet af denne form er en glasslange med en vægtykkelse på kun 0,8 mm. Kunden anmoder om, at en tykkelse på over 0,8 mm ikke modtages. Man kan sige, at jo tyndere jo bedre, for at spare omkostninger.
På det tidspunkt havde jeg virkelig ingen tillid til sådan en svær del. Selvom vores enhed kun var ansvarlig for at behandle dybe hulrumsborehuller, kunne andre kunder samarbejde med behandlingen. Efter flere forsøg er der udviklet en enkel og rimelig behandlingsplan.
Proces planlægning
Enkel bearbejdningssekvens før boring af dele
Efter at det færdige materiale er returneret, behandler fræsemaskinen først rillepositionerne på begge sider, som vist på figur 1, hvor B og E først gøres ru og derefter raffineres, indtil antallet er nået.
Trinnet på forsiden af bearbejdningen er groft med en margin på 0,5 mm på den ene side, som vist i figur 1 ved punkterne A og F.
Trinnet på den nederste overflade af bearbejdningen skal gøres ru med en margen på 0,5 mm på den ene side, som vist i position C og D.
Geninstaller derefter klemmekalibreringsbordet, centrer det på alle fire sider, bor i midten til positionering, og brug bor med diametre på 10 mm, 24 mm og 35 mm til at behandle det i trin. Brug endelig et bor med en diameter på 44 mm til at bore igennem og gøre det ru.
Efter færdiggørelse skal du slibe til overfladen og bunden af den store vandslibemaskine, som vist i figur 2, og sikre en parallelitet på 0,03 mm.
Som vist i figur 1 er der reserveret en 0.3 mm præcisionsbearbejdning til slibning af B- og E-siderne.
Reference for fastspænding og positionering af dele
Emnet klemmes direkte på CNC-arbejdsbordet med fire formfødder stramt fastgjort og kalibreret med en fejl kontrolleret inden for 0.03 mm.
2, CNC-bearbejdning af dele
Deltegningsanalyse
Selvfremstillet boreværktøj: Lav først en boreværktøjsholder som vist i figur 3, lavet af 837H-materiale. Gør det først ru, efterlad en 0.5 mm margin, varmebehandl det, og brug derefter en ekstern cylindrisk kværn til forarbejdning med fokus på at sikre koaksialiteten. Køb standarddele til små knivholdere med klingeindsatser 10 × 10 mm, let at udskifte klinge, sikrer størrelse.
Hældningsvinklen på den indbyggede lille knivholder er 20 grader, og den er bearbejdet ved trådskæring med en lidt tæt pasform. Bor huller på boreværktøjsholderen med M6 mm sekskantskruer og lås den lille værktøjsholder med sekskantskruerne. Standard lille knivholder er udstyret med hårde legeringsblade, med en hovedafvigelsesvinkel på 30 grader og en frigangsvinkel på 15 grader på den bagerste klingeoverflade. Bladspidsen har en vinkel på R0,3~R0,4mm, og kontaktfladen er minimeret så meget som muligt for at forhindre vibrationer.

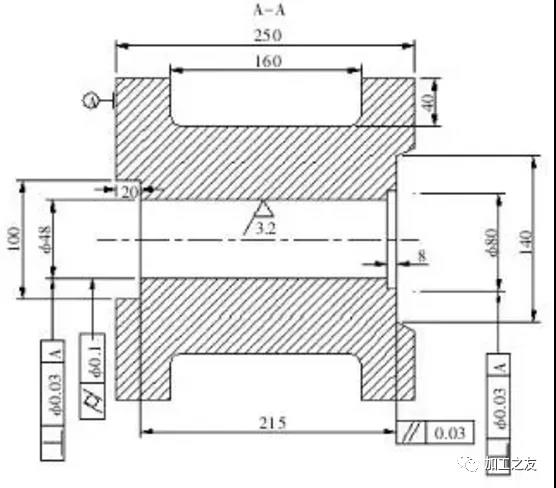 Figur 2 Diagram af delstørrelse
Fastlæggelse af behandlingsplan
Hulbehandlingsplan 1
Brugen af hurtig trådskæring er den mest direkte og enkle metode uden behov for grovskæring. Men på grund af at størrelsen er for dyb, som er 215 mm, er det svært at løse problemet med afkøling og skylning under forarbejdning, og det er nemt at bryde tråden, hvilket resulterer i overfladeruhedsværdier, der ikke opfylder kravene.
Hulbehandlingsplan 2
Ved brug af langsom trådskæring er det på grund af hullets dybde let at bryde tråden, men forarbejdningsomkostningerne for hvert hul er omkring 1945 yuan, og de samlede omkostninger til trådskæring til formen er næsten 7700 yuan, langt overstiger kundens omkostningsberegning.
Hulbehandlingsplan 3
CNC ekstern fræsebearbejdning, ved hjælp af en aflang fræser til at indlæse runde eller diamantlegerede skærepartikler, bearbejdning af dyb lagdeling. På grund af det store kontaktareal er lyden under hver fremførings- og tilbagetrækningsbearbejdning meget høj og hård, hvilket resulterer i dårlig overfladeruhed og dimensionsnøjagtighed. Der er også lejlighedsvis omvendte riller i midten, og ruheden kan ikke kontrolleres, langt fra at opfylde standarden.
Hulbehandlingsplan 4
CNC-borebearbejdning udføres ved hjælp af 850B-modellen, som er velegnet til almindelige værktøjsmaskiner. Z-aksehøjden på denne model er 500 mm, hvilket kan opfylde bearbejdningskravene for boreværktøjsholder 230 og emnehulsdybde 250 mm. Bearbejdningstiden for hvert hul er kun 2 timer, med høj bearbejdningsnøjagtighed. Overfladeruhedsværdien og dimensionsnøjagtigheden opfylder kravene i tegningen. Ved at sammenligne omkostningerne, bearbejdningsnøjagtigheden og bearbejdningsvanskeligheden, vælges hulbearbejdningsskemaet i Skema 4.
CNC-boreproces
Klemjustering
På værktøjsmaskinen spændes de fire hjørner af emnet og nivellere den parallelle position og planheden af emnet. Hvis den overstiger {{0}}.03mm, genslibes den øverste og nederste del af emnet, ellers er det vanskeligt at sikre hullets lodrethed. Kalibreringsbordets tolerance bør kontrolleres inden for 0,02 mm, med 4 flader opdelt i centre. Den anden trinflade skal bruges som nulflade til bearbejdning af Z-aksen, og der skal være nok værktøjsløfteplads så meget som muligt.
Kedelig værktøjsholder
Til den første grovbearbejdning skal du bruge et målekort til at måle størrelsen af borebladet højere end den store værktøjsholder. Reservér ca. {{0}},5 mm på den ene side til grovbearbejdning for at lette semi-præcisionsbearbejdning. Borebladets hovedafvigelsesvinkel er 30 grader, frigangsvinklen på den bagerste bladoverflade er 15 grader, og det afrundede hjørne af knivspidsen er R0,3~R0,4mm. Prøv at reducere kontaktfladen og stress så meget som muligt for at forhindre vibrationer i at forårsage inversion. Overfladen af boreværktøjsspidsen på emnet er nul.
Kedeligt program
Instruktionsformat G76X_ Y_ Z_ R_ Q_ P_ F_;, G76 er en præcision kedelig instruktion, med koordinaterne for X/Y/Z huller. P repræsenterer en pause i bunden af hullet, og Q repræsenterer en pauseforskydning, efter at værktøjet er bearbejdet. Når du løfter værktøjet, er det vigtigt at undgå at ridse den bearbejdede side.
Indstillinger for grovbearbejdningsparametre
Hastigheden S er 120 rpm, fremføringen F er 80 mm/min, skæremængden er 1,0 mm, og skæreolien er kølevæske. Oliens fluiditet skal være god, og afkølingen er på plads.
Parameterindstillinger for semi-præcisionsbearbejdning
Efter grovbearbejdning er afsluttet, udfør korttælling og inspektion. Størrelsen af det dybe indre hul kan måles ved hjælp af en indre hulmåler, som normalt har en vis grad af tilspidsning. Hastigheden S er 110 rpm, fremføringen F er 70 mm/min, og skæremængden er 0,6 mm. Skæreolien er kølevæske, og oliens flydeevne skal være god. Køling på plads for at sikre ruheden af præcisionsbearbejdning.
Præcisionsbearbejdning parameterindstillinger
Bearbejd hvert hul med et nyt blad med en hastighed S på 100 omdrejninger i minuttet og en hastighed på 60 mm i minuttet. Mål bladets position med et mikrometer og lås den lille værktøjsholder til bearbejdning. Prøv at bore først, da der er et 15 mm trin på den øverste overflade af emnet, indtil størrelsen opfylder tegningskravene.
3, Programmering
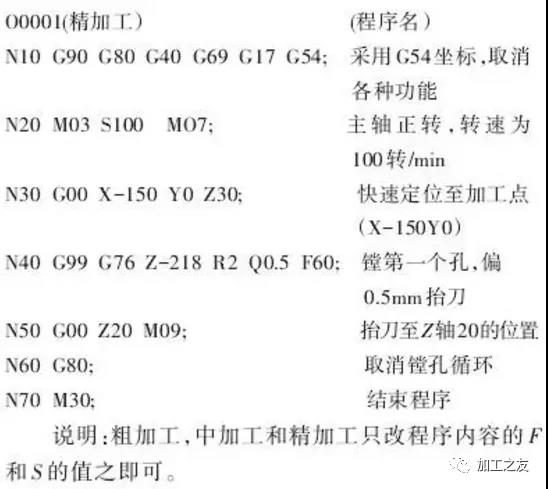
Forklaring: Grovbearbejdning, mellembearbejdning og præcisionsbearbejdning behøver kun at ændre værdierne for F og S i programindholdet.
Denne forarbejdningsplan har gennemgået adskillige forbedringer på stedet, startende fra formfræsningsplanen. Under processen skal værktøjet løftes flere gange for at erstatte de skærende partikler. Behandlingstiden for hvert hul er omkring 4 timer, og ruhedsværdien af det behandlede hul er meget hovedpine for kunderne. Som følge heraf tager det en dag for maskinen at spare formpolering af et hul i den anden proces, og rundheden af det polerede cirkulære hul er stadig ukvalificeret.
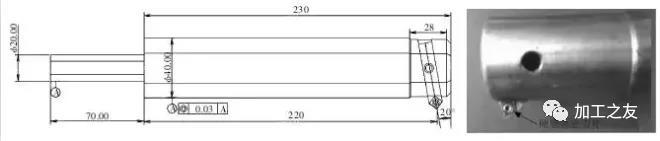
Figur 3 Boreværktøjsholder
Brug af borebearbejdning involverer hovedsageligt indstilling af de to parametre tilspænding og hastighed. Den normale beregning af fremføringshastighed er Vc=π DN/1000. Efter flere bearbejdninger på stedet og løbende forbedringer er den endelige opsummering, at præcisionsbearbejdningshastigheden S er 100 rpm og fremføringen F er 60 mm/min. Selvom resultaterne er enkle og kræver en masse indsats, konkluderes det, at mellem-/semipræcisionsbearbejdning og præcisionsbearbejdning kan afsluttes én gang hver, og den samlede behandlingstid for hvert hul er inden for 2 timer. Værdierne for cylindricitet og ruhed opfylder alle standarderne, reducere kundens sekundære behandlingstid, virkelig forbedre produktionseffektiviteten og modtage ros fra kunden.
Selvom denne endelige kedelige bearbejdningsplan er enkel, er processen faktisk ikke let. Uden detaljer kan effekten af bearbejdning være anderledes. Den største bekymring for boring af dybe huller er frygten for vibrationer under bearbejdningsprocessen, hvilket kan forårsage overdreven kraft og resultere i omvendte spænder, og emnet vil blive skrottet. Derfor håber vi at give nogle reference- og forebyggende foranstaltninger med hensyn til bladvalg, forholdsregler og andre indstillinger for behandlingsparametre.


